

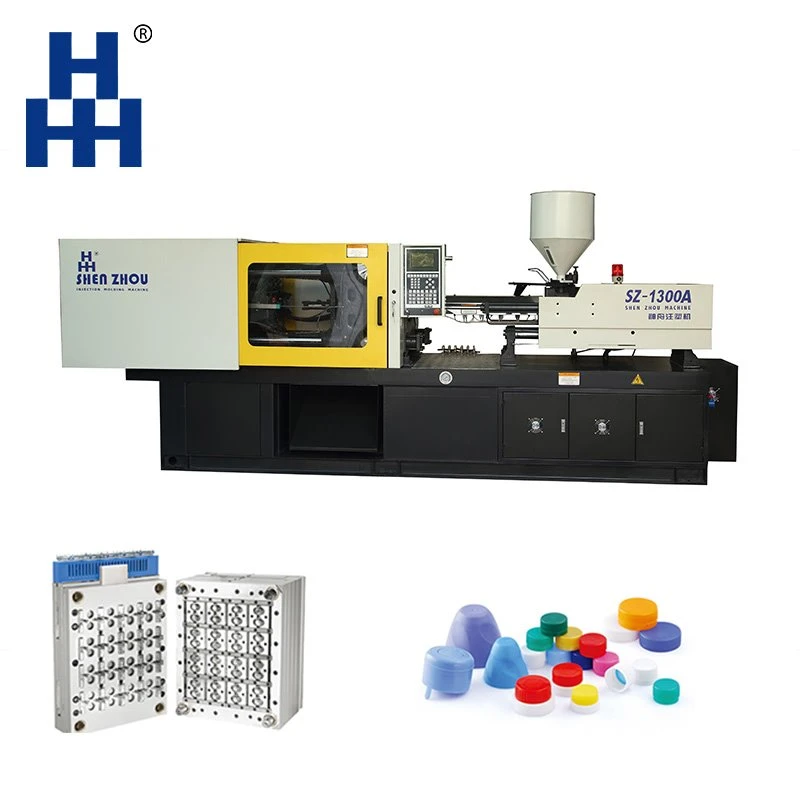
Definizzjoni tal-Prodott
Jar Cap Injection Molding Machine hija sistema ta 'injezzjoni termoplastika ta' ċiklu-għoli, ta '-ċiklu għoli mfassla għall-produzzjoni kontinwa ta' għeluq tal-vażetti bil-kamin użati fil-linji tal-ippakkjar tal-ikel, ix-xorb, il-kosmetiċi u l-farmaċewtiċi.
Mekkaniżmu ta' Kontroll tal-Kwalità tal-Kap
Din is-sistema tiżgura konsistenza dimensjonali permezz ta’:
- Preċiżjoni tal-azzar tal-moffa: S136 / 2316 għodda reżistenti għall-korrużjoni-
- Kontroll ta 'tolleranza kritika: ± 0.02–0.05 mm (ħajt u wiċċ tas-siġillar)
- Algoritmu tal-bilanċ tal-pressjoni tal-injezzjoni madwar il-kavitajiet
- Stabbilizzazzjoni termali qabel id-demolding
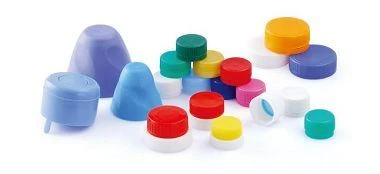
Kapaċità ta' Integrazzjoni Industrijali
Din il-magna hija ddisinjata biex tintegra f'linji sħaħ tal-ippakkjar:
- Molding ta 'injezzjoni → għatu awtomatiku take-out
- Sistema tal-conveyor tat-tkessiħ
- Spezzjoni ta 'difett viżwali (flash / shot qasir / deformazzjoni)
- Għadd awtomatiku u sistema ta 'ppakkjar
- Fakultattiv: kontroll tal-kwalità tal-użin inline
Għażliet tal-Inġinerija tad-Dwana
- 8–48 kompatibilità tal-moffa tal-kavità
- Sistema ta' injezzjoni servo idrawlika (iffrankar tal-enerġija 30–60%)
- Integrazzjoni ta'-robot ta' ejector b'veloċità għolja
- Issortjar għal kollox awtomatika u linja ta 'ppakkjar
- Materjal-disinn speċifiku bil-kamin (PP / HDPE / ottimizzazzjoni tar-reżina riċiklata)
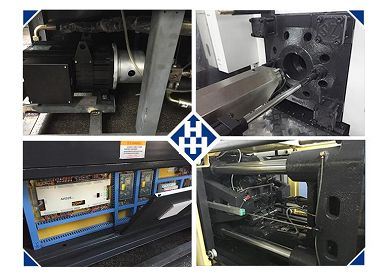
Assigurazzjoni tal-Kwalità tal-Manifattura
Kull magna hija vvalidata permezz ta':
- Kontroll tat-tolleranza tal-magni CNC: ± 0.01–0.02 mm uċuħ kritiċi
- Test tat-tnixxija tal-pressjoni tas-sistema idrawlika
- 24-siegħa ittestjar kontinwu tal-istabbiltà taċ-ċiklu niexef
- Verifika tal-prova tal-moffa (ġirja ta' simulazzjoni T0/T1)
- Konformità tas-sistema elettrika (standard ta 'esportazzjoni CE mhux obbligatorju)
Ippakkjar & Kunsinna Globali Standard
Trattament kontra l--korrużjoni għaż-żoni ta' kuntatt idrawliċi u tal-moffa-
Protezzjoni bil-vakwu għal komponenti ta 'preċiżjoni
Ċestun tal-injam tal-grad tal-esportazzjoni-rinfurzat jew iffissar tal-qafas tal-azzar
Żarmar modulari għall-ottimizzazzjoni tal-kontenitur
Ħin tal-kunsinna: 30-65 jum (skont il-kavità + livell ta 'awtomazzjoni)
Parametri Ewlenin
| Dijametru tal-kamin | mm | 35 | 40 | 45 |
| Invita proporzjon L/D | L/D | 24.5 | 21 | 18.7 |
| Piż ta' sparatura | gramma | 158 | 206 | 260 |
| Kapaċità ta 'injezzjoni | ċm3 | 173 | 226 | 286 |
| Pressjoni tal-injezzjoni | Mpa | 235 | 180 | 142 |
| Rata teoretika ta 'injezzjoni | g/s | 110 | 143 | 181 |
| Kapaċità tal-plastik | g/s | 13.8 | 19.7 | 27.1 |
| Injezzjoni stoke | mm | 180 | ||
| Torque tal-kamin | N.m | 740 | ||
| Max kamin jduru veloċità | r/min | 250 | ||
| Forza tal-ikklampjar | Ton | 130 | ||
| Puplesija tal-ftuħ | mm | 400 | ||
| Spazju bejn il-vireg tal-irbit | mm | 420x420 | ||
| Għoli tal-moffa | mm | 160~440 | ||
| Max dawl tax-xemx | mm | 840 | ||
| Forza tal-ejector | tunnellata | 3.14 | ||
| Puplesija tal-ejector | mm | 100 | ||
| Kwantità ejector | 5 | |||
| Mutur tal-pompa taż-żejt | kw | 15 | ||
| Pressjoni tal-pompa | Mpa | 10 | ||
| Qawwa tat-tisħin | kw | 9.2 | ||
| Daqs tal-magna | M | 4.7*125*1.85 | ||
| Piż tal-magna | tunnellata | 4.3 | ||
| Kapaċità tat-tank taż-żejt | L | 360 | ||
| Denominazzjoni internazzjonali | 1300-410 | |||
Il-partijiet prinċipali

Ċertifikazzjoni

FAQ
Q: X'jiddetermina l-kapaċità tal-produzzjoni l-aktar fil-produzzjoni tal-kappa tal-vażett?
A: L-għadd tal-kavità huwa primarju, iżda l-istabbiltà taċ-ċiklu u l-effiċjenza tat-tkessiħ jaffettwaw direttament il-produzzjoni attwali fis-siegħa.
Q: X'inhi l-aktar konfigurazzjoni komuni għall-fabbriki tax-xorb?
A: 24-48 forom tal-kavità b'sistemi servo idrawliċi għal produzzjoni stabbli ta 'veloċità għolja -.
Q: Jistgħu jintużaw PP/HDPE riċiklat?
A: Iva, iżda teħtieġ sistema ta 'filtrazzjoni u tnixxif stabbli biex tinżamm il-kwalità tal-wiċċ u l-preċiżjoni tal-ħajt.
Q: X'inhi l-ħajja tipika tal-moffa?
A: P20: ~ 300,000 ċiklu
718H: ~ 500,000–700,000 ċiklu
S136/H13: 800,000–1,000,000+ ċikli
Q: Kif hija kkontrollata l-eżattezza tal-ħajta?
A: Permezz ta 'preċiżjoni tal-magni tal-kavità + allinjament tal-ikklampjar stabbli + distribuzzjoni bbilanċjata tal-pressjoni tal-injezzjoni.
Q: Tista' din il-magna tipproduċi tappijiet ta' tbagħbis-?
A: Iva, bi struttura ddedikata tal-moffa inkluż ċirku tal-waqfien u ġeometrija tas-siġillar kontra -serq.
Q: Huwa meħtieġ hot runner?
A: Għal 24+ forom tal-kavità, hot runner huwa rakkomandat ħafna biex jiżgura bilanċ tal-fluss u jitnaqqas l-iskart tal-materjal.
Q: X'inhi l-kawża ewlenija tad-difetti tal-kappa?
A: Mili tal-kavità żbilanċjat, disinn ta 'tkessiħ fqir, jew profil tal-pressjoni tal-injezzjoni instabbli.
Q: Jista 'jintegra ma' linji awtomatiċi tal-ippakkjar?
A: Iva, l-integrazzjoni sħiħa inkluż l-għażla, l-għadd, l-ispezzjoni, u l-borża hija appoġġjata.
Q: Liema industriji jużaw din is-sistema l-aktar?
A: Impjanti tal-ibbottiljar tax-xorb, fabbriki tal-ippakkjar tal-ikel, manifatturi tal-ippakkjar kosmetiċi, u produtturi tal-kontenituri farmaċewtiċi.
It-tags Popolari: magna tal-iffurmar tal-injezzjoni tal-kappa tal-vażett, manifatturi tal-magni tal-iffurmar tal-injezzjoni tal-kappa taċ-Ċina, fornituri, fabbrika


